


Stamping mesin mati, stamping cetakan
pengantar
Bahan-bahan untuk pembuatan stamping dies adalah baja, semen karbida, baja-terikat semen karbida, paduan berbasis seng, paduan leleh rendah, aluminium perunggu, bahan polimer, dan sebagainya. Sebagian besar bahan yang digunakan untuk membuat cetakan stamping adalah baja. Jenis-jenis bagian kerja cetakan yang umum digunakan adalah: baja perkakas karbon, baja perkakas paduan rendah, kromium karbon tinggi tinggi atau baja perkakas kromium sedang, baja paduan karbon sedang, dan baja kecepatan tinggi. , Baja dasar dan semen karbida, baja semen karbida dan sebagainya.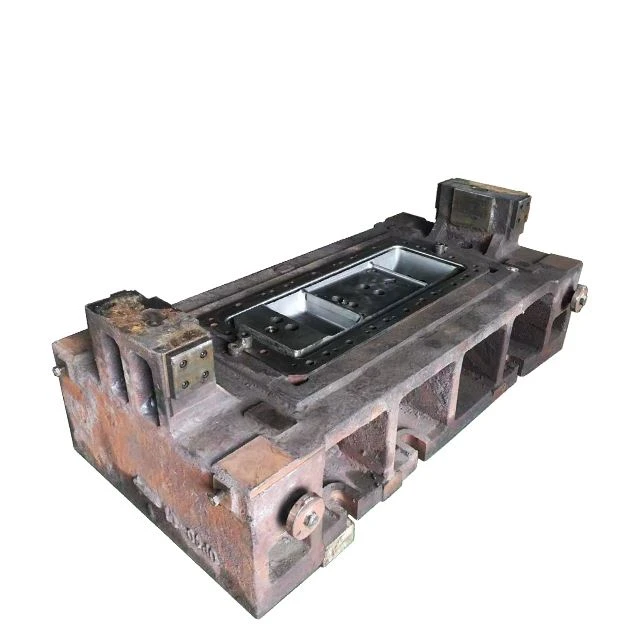
Klasifikasi dasar
Sebuah. Baja perkakas karbon
Baja perkakas karbon yang lebih banyak digunakan dalam cetakan adalah T8A, T10A, dll. Keuntungannya adalah kemampuan proses yang baik dan harga murah. Namun, pengerasan dan kekerasan merah buruk, deformasi perlakuan panas besar, dan daya dukung rendah.
b. Baja perkakas paduan rendah
Baja perkakas paduan rendah didasarkan pada baja perkakas karbon dengan jumlah elemen paduan yang tepat. Dibandingkan dengan baja perkakas karbon, baja ini mengurangi kecenderungan pendinginan dan deformasi retak, meningkatkan kekuatan baja, dan memiliki ketahanan aus yang lebih baik. Baja paduan rendah yang digunakan untuk pembuatan cetakan meliputi CrWMn, 9Mn2V, 7CrSiMnMoV (kode CH-1), 6CrNiSiMnMoV (kode GD), dan sejenisnya.
c. Baja karbon tinggi alat kromium tinggi
Baja perkakas karbon tinggi dan krom tinggi yang umum digunakan adalah Cr12 dan Cr12MoV, Cr12Mo1V1 (kode D2), dan SKD11. Mereka memiliki hardenability yang baik, hardenability, dan ketahanan aus, dan memiliki sedikit deformasi perlakuan panas. , Kapasitas beban kedua setelah baja berkecepatan tinggi. Namun, pemisahan karbida serius, dan gangguan berulang (gangguan aksial, gambar radial) harus dilakukan untuk mengubah penempaan untuk mengurangi ketidakrataan karbida dan meningkatkan kinerja.
d. Baja perkakas kromium medium karbon tinggi
Baja alat kromium medium karbon tinggi untuk cetakan termasuk Cr4W2MoV, Cr6WV, Cr5MoV, dll., Yang memiliki kandungan kromium rendah, karbida eutektik rendah, distribusi karbida seragam, deformasi perlakuan panas kecil, deformasi perlakuan panas kecil, pengerasan yang baik dan stabilitas dimensi. Seks. Dibandingkan dengan baja karbon tinggi-kromium tinggi dengan pemisahan karbida yang relatif parah, kinerjanya ditingkatkan.
e. Baja berkecepatan tinggi
Baja berkecepatan tinggi memiliki kekerasan tertinggi, ketahanan abrasi, dan kekuatan tekan di antara baja cetakan, dan memiliki daya dukung tinggi. Yang umum digunakan dalam cetakan adalah W18Cr4V (kode 8-4-1) dan W6Mo5 Cr4V2 (kode 6-5-4-2, merek AS M2) dengan kadar tungsten yang rendah, dan baja berkecepatan rendah pereduksi karbon dan vanadium yang dikembangkan untuk meningkatkan ketangguhan 6W6Mo5 Cr4V (kode 6W6 atau M2 karbon rendah). Baja kecepatan tinggi juga perlu ditempa untuk meningkatkan distribusi karbida.
f. Baja dasar
Tambahkan sejumlah kecil elemen lain ke komposisi dasar baja berkecepatan tinggi, dan secara tepat menambah atau mengurangi kandungan karbon untuk meningkatkan kinerja baja. Jenis baja tersebut secara kolektif disebut sebagai baja dasar. Mereka tidak hanya memiliki karakteristik baja kecepatan tinggi, mereka memiliki ketahanan aus dan kekerasan tertentu, tetapi juga memiliki kekuatan dan ketangguhan kelelahan yang lebih baik daripada baja berkecepatan tinggi. Baja dasar yang biasa digunakan dalam cetakan adalah 6Cr4W3Mo2VNb (kode 65Nb), 7Cr7Mo2V2Si (kode LD), 5Cr4Mo3SiMnVAL (kode 012AL), dll.
g. Karbida dan baja semen karbida
Cemented carbide memiliki kekerasan dan ketahanan aus yang lebih tinggi daripada jenis baja cetakan lainnya, tetapi memiliki kekuatan dan ketangguhan tekuk yang buruk. Karbida disemen yang digunakan sebagai cetakan adalah tungsten-kobalt. Untuk cetakan dengan resistensi benturan rendah dan ketahanan aus tinggi, karbida disemen dengan kandungan kobalt rendah dapat dipilih. Untuk cetakan berdampak tinggi, semen karbida dengan kandungan kobalt yang lebih tinggi dapat dipilih.
Baja-terikat semen karbida terbuat dari serbuk besi dengan sejumlah kecil elemen paduan (seperti kromium, molibdenum, tungsten, vanadium, dll.) Sebagai pengikat, dan titanium karbida atau tungsten karbida sebagai fase keras, yang disinter oleh metalurgi bubuk. Matriks karbida semen yang terikat dengan baja adalah baja, yang mengatasi kelemahan dari ketangguhan yang buruk dan pemesinan yang sulit dari semen karbida, dan dapat dipotong, dilas, ditempa dan dipanaskan. Karbida semen berikat baja mengandung banyak karbida. Meskipun kekerasan dan ketahanan aus lebih rendah dari karbida semen, mereka masih lebih tinggi dari jenis baja lainnya. Setelah pendinginan dan temper, kekerasan bisa mencapai 68 ~ 73HRC.
h. Bahan baru
Bahan yang digunakan untuk stamping dies adalah baja die yang bekerja dingin, yang merupakan baja die dengan sejumlah besar aplikasi, berbagai penggunaan, dan variasi terbesar. Persyaratan kinerja utama adalah kekuatan, ketangguhan dan ketahanan aus. Tren pengembangan baja kerja dingin didasarkan pada kinerja baja paduan tinggi D2 (setara dengan China' s Cr12MoV), yang dibagi menjadi dua cabang utama: satu adalah untuk mengurangi kandungan karbon dan jumlah elemen paduan, dan meningkatkan keseragaman distribusi karbida dalam baja. Secara nyata meningkatkan ketangguhan cetakan. Seperti 8CrMo2V2Si dari perusahaan baja paduan vanadium Amerika, DC53 (Cr8Mo2SiV) dari Japan Datong Special Steel Company. Yang lainnya adalah baja bubuk berkecepatan tinggi yang dikembangkan dengan tujuan utama meningkatkan ketahanan aus untuk beradaptasi dengan kecepatan tinggi, otomatisasi, dan produksi massal. Seperti 320CrVMo13 di Jerman, dan sebagainya.
Prinsip seleksi
Dalam stamping mati, berbagai bahan logam dan bahan non-logam digunakan, terutama baja karbon, baja paduan, besi cor, baja cor, paduan keras, paduan leleh rendah, paduan berbasis seng, aluminium perunggu, resin sintetis, Karet poliuretan, plastik , papan birch laminasi, dll.
Bahan yang digunakan untuk membuat cetakan harus memiliki sifat seperti kekerasan tinggi, kekuatan tinggi, ketahanan aus yang tinggi, ketangguhan yang tepat, kekerasan tinggi, tidak ada deformasi (atau kurang deformasi) selama perlakuan panas, dan tidak ada retak selama pendinginan.
Pemilihan bahan cetakan yang wajar dan penerapan proses perlakuan panas yang benar adalah kunci untuk memastikan umur cetakan. Untuk cetakan dengan tujuan berbeda, pertimbangan komprehensif harus diberikan pada faktor-faktor seperti kondisi kerjanya, kondisi tegangan, sifat material yang sedang diproses, batch produksi dan produktivitas, dan fokus pada kinerja persyaratan di atas. Pilihan proses yang sesuai.
Ketika volume produksi bagian stamping sangat besar, bahan bagian cembung dan bagian cekung dari bagian kerja cetakan harus dipilih dari baja cetakan dengan kualitas tinggi dan ketahanan aus yang baik. Untuk bagian struktur proses lainnya dan bagian struktur tambahan cetakan, bahan bagian tersebut harus diperbaiki. Ketika ukuran bets tidak besar, persyaratan untuk sifat material harus disesuaikan dengan tepat untuk mengurangi biaya.
Ketika bahan yang dicap lebih keras atau ketahanan deformasi lebih besar, cembung dan cekung mati dari pukulan harus dipilih dari bahan dengan ketahanan aus yang baik dan kekuatan tinggi. Ketika menggambar stainless steel, aluminium perunggu mati dapat digunakan karena memiliki anti-adhesi yang lebih baik. Tiang pemandu dan pelindung lengan membutuhkan ketahanan aus dan ketangguhan yang lebih baik, sehingga karburisasi permukaan dan pendinginan baja karbon rendah banyak digunakan. Sebagai contoh lain, kekurangan utama baja perkakas karbon adalah pengerasan yang buruk. Ketika ukuran bagian die besar, kekerasan pusatnya masih rendah setelah pendinginan. Namun, ketika bekerja pada pers dengan sejumlah besar pukulan, karena ketahanannya Dampak yang baik telah menjadi keuntungan. Untuk bagian pelat yang tetap dan pelat yang terlepas, tidak hanya harus memiliki kekuatan yang cukup, tetapi juga memerlukan deformasi kecil selama bekerja. Selain itu, Anda juga dapat menggunakan perawatan dingin dan kriogenik, perawatan vakum dan metode penguatan permukaan untuk meningkatkan kinerja bagian cetakan. Untuk die ekstrusi dingin dengan kondisi kerja yang buruk untuk cembung dan cekung mati, baja cetakan dengan sifat mekanis komprehensif yang cukup seperti kekerasan, kekuatan, ketangguhan, ketahanan aus, dll. Harus dipilih, dan mereka harus memiliki kekerasan merah dan kekuatan kelelahan termal tertentu . .
Pertimbangan harus diberikan pada kemampuan pengerjaan panas dan dingin dari material dan kondisi pabrik yang ada.
Perhatikan penggunaan die steel mikro-cacat untuk mengurangi biaya pemesinan.
Untuk cetakan dengan persyaratan khusus, baja cetakan dengan sifat khusus harus dikembangkan dan diterapkan
Pilihan bahan cetakan harus ditentukan sesuai dengan kondisi penggunaan bagian cetakan, sehingga pada premis bahwa kondisi utama terpenuhi, bahan murah dipilih untuk mengurangi biaya.
Klasifikasi stamping mati
Ada banyak jenis cetakan stamping, dan cetakan juga diklasifikasikan menurut tiga aspek sifat kerja, struktur cetakan, dan bahan cetakan.
Klasifikasi berdasarkan sifat proses
Sebuah. Punching die Die yang memisahkan bahan sepanjang garis kontur tertutup atau terbuka. Seperti mati blanking, meninju mati, memotong mati, memotong mati, memotong mati, memotong mati dan sebagainya.
b. Bending mould Cetakan untuk menekuk lembaran kosong atau kosong lainnya di sepanjang garis lurus (garis lentur) untuk mendapatkan benda kerja dengan sudut dan bentuk tertentu.
c. Die deep-drawing adalah cetakan untuk mengosongkan lembaran logam menjadi bagian berongga terbuka atau lebih jauh mengubah bentuk dan ukuran bagian berongga.
d. Membentuk cetakan adalah cetakan yang secara langsung menyalin benda kerja kosong atau setengah jadi sesuai dengan bentuk cembung dan cetakan cekung, dan bahan itu sendiri hanya menghasilkan deformasi plastik lokal. Seperti mati menggembung, leher mati, mati nyala, bergelombang mati membentuk, mati bergoyang, membentuk mati dan sebagainya.
e. Cetakan memukau adalah menggunakan kekuatan eksternal untuk membuat bagian yang berpartisipasi terhubung atau tumpang tindih bersama dalam urutan dan cara tertentu untuk membentuk keseluruhan.
Klasifikasi berdasarkan tingkat kombinasi proses
Sebuah. Proses tunggal mati Dalam satu langkah pers, hanya satu proses cap selesai.
b. Senyawa die hanya memiliki satu stasiun. Dalam satu langkah pers, dua atau lebih proses stamping dapat diselesaikan di stasiun yang sama secara bersamaan.
c. Die progresif (juga dikenal sebagai die terus menerus) memiliki dua atau lebih stasiun dalam arah pengisian blanko, dan menyelesaikan dua atau dua berturut-turut di stasiun yang berbeda selama satu langkah pers. Mati untuk proses stamping di atas.
d. Cetakan transfer menggabungkan karakteristik cetakan satu langkah dan cetakan progresif. Penggunaan sistem transfer robot untuk mencapai transfer produk cepat dalam cetakan dapat sangat meningkatkan efisiensi produksi produk, mengurangi biaya produksi produk, menghemat biaya bahan, dan memiliki kualitas stabil yang dapat diandalkan.
Klasifikasi berdasarkan metode pemrosesan produk
Tergantung pada metode pemrosesan produk, cetakan dapat dibagi menjadi lima kategori: cetakan meninju dan geser, cetakan lentur, menggambar cetakan, membentuk cetakan dan cetakan kompresi.
Sebuah. Punching dan geser mati: Pekerjaan selesai dengan geser. Bentuk yang biasa digunakan adalah geser mati, blanking dies, punching die, trimming dies, trimming dies, punching die, dan punching die.
b. Bending mould: Ini adalah bentuk yang membengkokkan bidang datar menjadi sebuah sudut. Tergantung pada bentuk, keakuratan, dan volume produksi bagian tersebut, ada banyak jenis cetakan yang berbeda, seperti cetakan lentur biasa, cetakan lentur cam, keriting. Meninju mati, busur lentur mati, menekuk timbul mati dan memutar mati.
c. Gambar cetakan: Gambar cetakan adalah wadah datar dengan bagian bawahnya terbuat dari blanko datar.
d. Membentuk cetakan: mengacu pada menggunakan berbagai metode deformasi lokal untuk mengubah bentuk kosong. Bentuk-bentuk embossing membentuk mati, keriting membentuk mati, membentuk leher mati, lubang membentuk mati, dan tepi bulat membentuk mati.
e. Cetakan kompresi: Menggunakan tekanan kuat untuk merusak dan mengubah bentuk logam kosong menjadi bentuk yang diinginkan. Jenisnya termasuk mati ekstrusi, meninggal embossing, meninggal embossing, dan mati tekanan.
Struktur khas dan teknologi manufaktur stamping mati
Struktur khas
jenis pertama
Bagian-bagian proses, bagian-bagian tersebut secara langsung berpartisipasi dalam penyelesaian proses dan memiliki kontak langsung dengan bagian yang kosong, termasuk bagian-bagian yang berfungsi, bagian-bagian pemosisian, bagian-bagian pengosongan dan pengepres, dll.;
Kategori kedua
Bagian struktural. Bagian-bagian tersebut tidak secara langsung berpartisipasi dalam penyelesaian proses, juga tidak memiliki kontak langsung dengan bagian yang kosong. Mereka hanya menjamin selesainya proses cetakan atau meningkatkan fungsi cetakan. Bagian lain ditunjukkan pada Tabel 1.1.3. Harus ditunjukkan bahwa tidak semua die harus memiliki enam bagian di atas, terutama die proses tunggal, tetapi bagian yang berfungsi dan bagian tetap yang diperlukan sangat diperlukan.
Teknologi Pabrikan
Modernisasi teknologi pembuatan cetakan adalah dasar untuk pengembangan industri cetakan. Dengan perkembangan ilmu pengetahuan dan teknologi, teknologi canggih seperti teknologi komputer, teknologi informasi, dan teknologi otomasi terus-menerus menyusup, berpotongan, dan berintegrasi ke dalam teknologi manufaktur tradisional, dan mengubahnya menjadi teknologi manufaktur canggih. Teknologi in-die tapping yang baru telah menyebabkan banyak produsen stamping mengurangi biaya dan menyebabkan pembelian yang terburu-buru.
Perkembangan teknologi pembuatan cetakan canggih terutama tercermin dalam:
Penggilingan berkecepatan tinggi
Penggilingan biasa menggunakan laju umpan rendah dan parameter pemotongan besar, sementara penggilingan kecepatan tinggi menggunakan laju umpan tinggi dan parameter pemotongan kecil. Dibandingkan dengan penggilingan biasa, penggilingan kecepatan tinggi memiliki karakteristik sebagai berikut:
Sebuah. Efisiensi tinggi Kecepatan spindle penggilingan kecepatan tinggi umumnya 15000r / mnt ~ 40000r / mnt, hingga 100.000r / mnt. Saat memotong baja, kecepatan potongnya sekitar 400m / mnt, yang 5-10 kali lebih tinggi dari pada pemrosesan milling tradisional; dibandingkan dengan metode pemrosesan tradisional (penggilingan tradisional, pemrosesan EDM, dll.) ketika memproses rongga cetakan, efisiensinya meningkat 4 ~ 5 kali.
b. Presisi tinggi Akurasi pemrosesan milling kecepatan tinggi umumnya 10 μm, dan beberapa akurasi bahkan lebih tinggi.
c. Kualitas permukaan tinggi Karena kenaikan suhu benda kerja yang kecil selama penggilingan berkecepatan tinggi (sekitar 3 ° C), tidak ada lapisan kerusakan dan retakan mikro pada permukaan, dan deformasi termal kecil. Kekasaran permukaan terbaik Ra adalah kurang dari 1 μm, yang mengurangi beban kerja gerinda dan pemolesan berikutnya.
d. Material keras tinggi yang dapat diolah. Penggilingan baja dengan 50 ~ 54HRC, kekerasan penggilingan tertinggi dapat mencapai 60HRC.
Mengingat keunggulan pemesinan berkecepatan tinggi yang disebutkan di atas, pemesinan berkecepatan tinggi sedang banyak digunakan dalam pembuatan cetakan, dan secara bertahap menggantikan beberapa penggilingan dan permesinan listrik.
Penggilingan EDM
Penggilingan EDM (juga dikenal sebagai penciptaan EDM) adalah pengembangan utama teknologi EDM, yang merupakan teknologi baru yang menggantikan pemrosesan elektroda cetakan tradisional dari rongga cetakan. Seperti penggilingan NC, penggilingan EDM menggunakan elektroda berbentuk batang berputar berkecepatan tinggi untuk memproses kontur dua dimensi atau tiga dimensi dari benda kerja tanpa perlu membuat elektroda yang terbentuk dengan rumit dan mahal. Perkakas mesin Mitsubishi EDSCAN8E EDM dari Jepang&dilengkapi dengan sistem kompensasi kerugian elektroda otomatis, sistem terintegrasi CAD / CAM, sistem pengukuran otomatis online, dan sistem simulasi dinamis, yang mencerminkan level terkini dari peralatan mesin EDM.
Teknologi pemotongan kawat berjalan lambat
Tingkat perkembangan teknologi pemotongan kawat umpan lambat CNC cukup tinggi, fungsinya cukup lengkap, dan tingkat otomasi telah mencapai tingkat operasi tanpa pengawasan. Kecepatan potong maksimum telah mencapai 300mm2 / mnt, akurasi permesinan dapat mencapai ± 1.5μm, dan kekasaran permukaan Ra0.1 ~ 0.2μm. Perkembangan teknologi pemotongan kawat dengan diameter 0,03 ~ 0,1mm dapat mewujudkan pemotongan sekali cekung-cembung, dan dapat melakukan proses pemotongan alur sempit 0,04mm dan jari-jari dalam 0,02mm. Teknologi pemotongan lancip telah mampu melakukan pemesinan lancip secara presisi di atas 30
Teknologi penggilingan dan pemolesan Proses penggilingan dan pemolesan banyak digunakan dalam pemrosesan cetakan presisi karena akurasi tinggi, kualitas permukaan yang baik, dan kekasaran permukaan yang rendah. Pembuatan cetakan presisi banyak menggunakan peralatan dan teknologi canggih seperti penggiling pembentuk CNC, penggiling kurva optik CNC, penggiling koordinat jalur kontinu CNC dan mesin pemoles otomatis.
Pengukuran CNC
Struktur produk yang kompleks pasti akan mengarah pada kompleksitas bentuk bagian cetakan. Metode pendeteksian geometris tradisional tidak dapat beradaptasi dengan produksi cetakan. Pembuatan cetakan modern telah banyak menggunakan mesin pengukur kontrol numerik tiga dimensi untuk mengukur kuantitas geometris bagian cetakan, dan metode deteksi pemrosesan cetakan juga telah membuat kemajuan besar. Selain mesin pengukur tiga dimensi CNC yang dapat mengukur data permukaan melengkung kompleks dengan akurasi tinggi, perangkat kompensasi suhu yang baik, kemampuan perlindungan anti-getaran yang andal, langkah-langkah penghilangan debu yang ketat, dan langkah-langkah operasi sederhana memungkinkan deteksi otomatis di lokasi menjadi mungkin .
Penerapan teknologi pembuatan cetakan canggih telah mengubah teknologi pembuatan cetakan tradisional. Kualitas cetakan tergantung pada faktor manusia dan tidak mudah untuk dikontrol, membuat kualitas cetakan tergantung pada faktor fisik dan kimia, tingkat keseluruhan mudah dikendalikan, dan kemampuan reproduksi cetakan kuat.
Tag populer: stamping die machining, stamping mold machined oleh 3m CNC gantry membosankan dan mesin penggilingan dari yogie, produsen, pemasok, pabrik, disesuaikan, murah, harga, dalam stok, untuk dijual


