


Peralatan pertambangan beroperasi dalam kondisi paling keras di industri mana pun: beban kejut yang berat, abrasi batu dan bijih yang terus-menerus, lumpur korosif, dan debu yang menembus setiap sambungan. Komponen yang rusak dalam kondisi ini tidak hanya menyebabkan perbaikan - komponen tersebut juga menghentikan crusher, mill, atau conveyor, dan setiap jam downtime menyebabkan biaya produksi yang sebenarnya. Itulah sebabnya komponen pertambangan dibuat lebih besar, lebih berat, dan terbuat dari bahan yang lebih keras dibandingkan sebagian besar komponen industri, dan mengapa pemesinannya memerlukan serangkaian peralatan mesin, perencanaan proses, dan kontrol kualitas yang berbeda dibandingkan pekerjaan bengkel pada umumnya. Tujuannya bukan hanya untuk membuat bagian dari gambar, tapi untuk membuatnya bertahan ketika segala sesuatu di sekitarnya mencoba untuk merusaknya.
Komponen Penambangan Yang Khas Dan Yang Dibutuhkannya
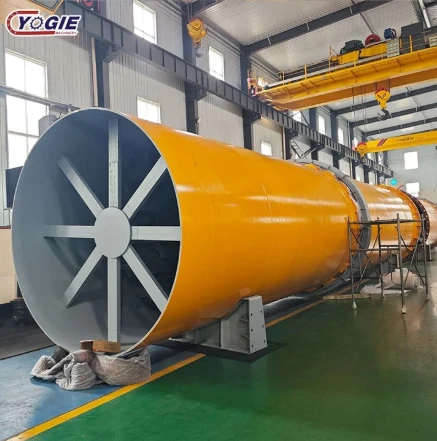
Kisaran suku cadangnya luas, tetapi mereka terbagi dalam beberapa keluarga yang dapat dikenali.Menghancurkan dan menggiling komponentermasuk poros penghancur, rotor, poros eksentrik, pelat rahang, cekung, mantel, palu, pelapis pabrik, dan rol gerinda - sebagian besar terbuat dari paduan tahan aus atau baja mangan tinggi yang mengeras saat digunakan.Bagian penggerak dan transmisimenutupi roda gigi dengan lingkar besar, pinion, pelek roda gigi, kopling, flensa, dan sproket, di mana keakuratan gigi dan keselarasan lubang secara langsung mempengaruhi transmisi daya.Bagian struktural dan perumahantermasuk rangka penghancur, kepala penggilingan dan trunnion, bantalan dan rumah bantalan, pelat dasar, dan fabrikasi las yang memerlukan pemesinan multi-wajah.Bagian putar dan silinderseperti katrol konveyor, trunnion, ban kiln, roller pendukung, poros, selongsong, dan cincin memerlukan putaran yang berat.Komponen hidrolik dan bubur- barel silinder, batang piston, selubung pompa, dan impeler - memerlukan pengeboran yang dalam, pengasahan yang presisi, dan penyelesaian akhir yang tahan korosi. Setiap kelompok memiliki rute pemesinan sendiri, namun semuanya memiliki kebutuhan yang sama untuk penghilangan stok dalam jumlah besar, penyelarasan lubang yang rapat, dan permukaan yang tahan lama.
Peralatan Mesin Untuk Bagian Pertambangan Besar Dan Berat
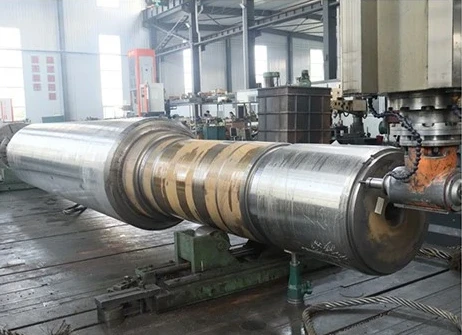
Ukuran dan berat suku cadang penambangan menentukan jajaran alat berat.Pusat permesinan gantri CNC besar dan pabrik gantrimenangani pangkalan, rumah, rangka, dan struktur las besar yang memerlukan penggilingan muka, pengantongan, dan pengeboran di area yang luas.Mesin bor dan penggilingan tipe lantaiadalah pekerja keras untuk rumah besar, bantalan ganjal, dan kotak kotak roda gigi, di mana batang bor yang panjang harus menjangkau jauh ke dalam pengecoran dan menjaga kesejajaran di beberapa lubang.Mesin bubut balik vertikal CNC (VTL)mengambil bagian putar yang besar - blanko roda gigi lingkar, ban tanur, trunnion, katrol konveyor, dan flensa besar - yang terlalu besar atau terlalu berat untuk mesin bubut horizontal.Pusat permesinan horizontal yang besardengan rumah bantalan mesin meja putar dan kotak girboks pada beberapa permukaan dalam satu pengaturan.Mesin pemotong gigi- Mesin hobbing, shaping, dan grinding dengan diameter ayunan besar - menghasilkan roda gigi modul besar dan roda gigi lingkar yang digunakan di pabrik dan tanur putar.Mesin bor dan bor lubang dalammenangani barel silinder hidrolik dan poros panjang dengan rasio panjang terhadap diameter yang tinggi. Bersama-sama, mesin-mesin ini mencakup seluruh rentang mulai dari pengerjaan kasar pengecoran multi-ton hingga penyelesaian lubang presisi.
Bahan Dan Urutan Perlakuan Panas
Suku cadang pertambangan terbuat dari bahan yang dipilih karena ketangguhan dan ketahanan ausnya, bukan karena kemampuan mesinnya. Baja dengan kandungan mangan tinggi, yang digunakan untuk pelat rahang dan pelapis penghancur, akan mengeras saat terkena benturan dan terkenal keras pada alat pemotong. Baja struktural paduan rendah diquench dan ditempa untuk menghasilkan kekuatan tinggi pada poros dan blanko roda gigi. Besi tuang dan baja tuang digunakan untuk rumah dan rangka, sedangkan paduan tahan karat dan dupleks muncul di pompa lumpur dan suku cadang layanan korosif. Urutan pemesinan dibangun berdasarkan perlakuan panas: pengecoran atau penempaan pertama-tama dinormalisasi atau dianil untuk menghilangkan tekanan, kemudian dikerjakan secara kasar dengan sisa hasil akhir yang banyak pada semua permukaan kritis. Bagian tersebut kemudian mengalami quenching dan tempering, case hardening, atau surface hardening, yang pasti menimbulkan beberapa distorsi. Semi-finishing dan finishing terjadi setelah perlakuan panas, ketika material berada pada kekerasan akhir dan distorsi dapat diperbaiki. Merencanakan tunjangan roughing dengan benar - cukup untuk membersihkan setelah perlakuan panas namun tidak terlalu banyak sehingga alat finishing kelebihan beban - adalah salah satu keterampilan utama dalam pembuatan komponen pertambangan.
Tantangan Pemesinan Khusus Pada Suku Cadang Pertambangan
Ada beberapa tantangan yang membedakan pekerjaan pertambangan.Ukuran dan beratberarti mesin harus memiliki travel yang besar, kapasitas muatan meja yang tinggi, dan derek tugas berat untuk penanganan material; bagian yang tidak dapat dipindahkan dengan aman tidak dapat dikerjakan.Bahan yang sulit- terutama baja mangan tinggi dan paduan keausan permukaan keras - menyebabkan keausan pahat yang cepat dan memerlukan pengaturan yang kaku, spindel berkekuatan kuda tinggi, dan nilai sisipan yang tepat.Coran besarseringkali memiliki stok yang tidak merata, porositas internal, dan inklusi pasir, sehingga pemotongan kasar pertama dapat mengejutkan bengkel yang tidak siap; pemesinan probing dan adaptif membantu mengelola stok variabel.Distorsi perlakuan panasberarti lubang dan permukaan yang sejajar setelah pengasaran dapat bergeser, sehingga memerlukan indikasi ulang yang cermat sebelum penyelesaian.Lubang yang dalamdalam tong silinder dan poros panjang memerlukan batang bor khusus dan sandaran stabil untuk menghindari obrolan dan lancip.Roda gigi lingkar tersegmentasidan rangka fabrikasi berukuran besar memerlukan pelepas tegangan setelah pengelasan dan pengeboran lubang baut yang menyatukan segmen-segmen tersebut secara presisi, karena ketidaksesuaian akan muncul saat perakitan di lokasi.
Kontrol Kualitas Untuk Komponen Pertambangan Berat
Kontrol kualitas untuk suku cadang pertambangan lebih dari sekadar inspeksi dimensi.Verifikasi dimensimenggunakan mesin pengukur koordinat besar, pelacak laser, atau lengan portabel untuk suku cadang yang tidak sesuai dengan CMM standar.Pengujian non-destruktif- ultrasonik untuk cacat internal, partikel magnetik dan penetran cair untuk retakan permukaan - merupakan standar pada komponen cor dan tempa yang kritis, terutama poros, roda gigi, dan bagian yang mengandung tekanan.Ketertelusuran materialmemerlukan nomor panas, sertifikat pabrik, dan catatan perlakuan panas untuk setiap bagian, karena pelanggan pertambangan perlu mengetahui secara pasti paduan apa dan perlakuan apa yang digunakan pada komponen yang dapat digunakan selama bertahun-tahun.Pengujian kekerasanmenegaskan bahwa perlakuan panas mencapai kekerasan permukaan dan inti yang ditentukan. Untuk bagian yang berputar seperti puli dan pinion,keseimbangan dinamismungkin diperlukan sebelum pengiriman. Banyak pelanggan juga meminta aperakitan percobaanbagian-bagian yang dikawinkan - roda gigi lingkar dengan pinionnya, bantalan ganjal dengan porosnya - sehingga kecocokan dan pola kontak diverifikasi di bengkel dan bukan di bawah tanah.
Kesimpulan
Suku cadang peralatan pertambangan ditentukan oleh ukuran, berat, bahan keras, dan kondisi ekstrem yang harus mereka jalani, dan produksinya mencerminkan hal tersebut. Pabrik gantri besar, penggerek tipe lantai, mesin bubut putar vertikal, pemotong roda gigi, dan mesin lubang dalam menggantikan jajaran toko kerja standar; pengerjaan seadanya direncanakan berdasarkan distorsi perlakuan panas daripada dimensi akhir; dan pengendalian kualitas mencakup NDT, ketertelusuran material, verifikasi kekerasan, dan sering kali uji coba perakitan bersamaan dengan inspeksi dimensi. Imbalan jika melakukan hal ini dengan benar adalah komponen yang dapat berjalan dengan andal di crusher, mill, atau conveyor di mana kegagalan memerlukan biaya yang besar dan akses yang sulit. Bagi operator pertambangan dan OEM, memilih mitra pemesinan dengan mesin yang tepat, pengalaman material yang tepat, dan sistem kualitas yang tepat bukanlah sebuah detail pengadaan - ini adalah keputusan uptime.


